செய்தி

போல்ட் உற்பத்தி செயல்முறை

2026-06-16

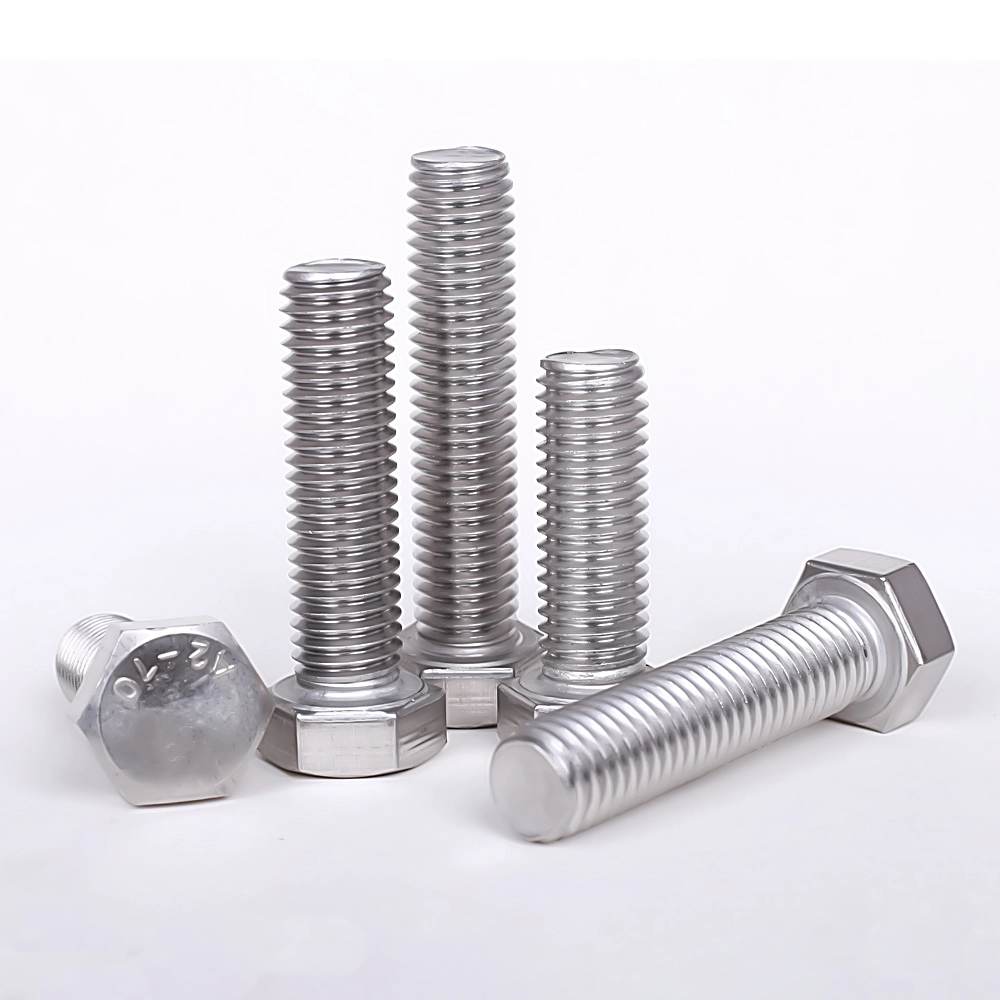
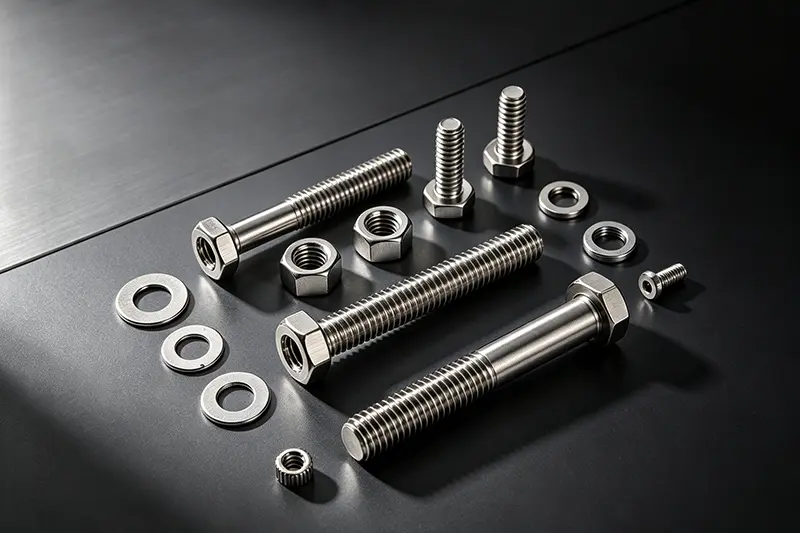
போல்ட்ஸ்சாதாரண கார்பன் எஃகு போல்ட், அதிக வலிமை கொண்ட போல்ட் (தரம் 8.8, 10.9 மற்றும் 12.9) மற்றும் துருப்பிடிக்காத எஃகு போல்ட் என வகைப்படுத்தப்படுகின்றன. அடிப்படை உற்பத்தி செயல்முறைகள் பெரும்பாலும் ஒத்ததாக இருந்தாலும், அதிக வலிமை கொண்ட போல்ட்களுக்கு கூடுதல் வெப்ப சிகிச்சை படி தேவைப்படுகிறது, அதேசமயம் துருப்பிடிக்காத எஃகு போல்ட்கள் ஊறுகாய் மற்றும் செயலற்ற நிலைக்கு உட்படுகின்றன. 

I. உள்வரும் மூலப்பொருள் ஆய்வு

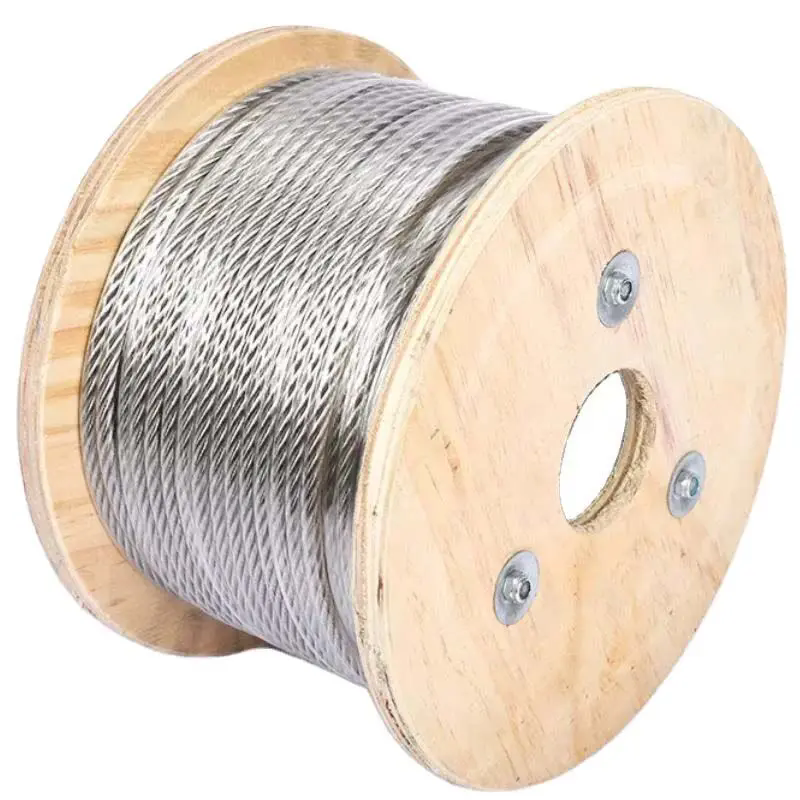
மூலப்பொருட்கள்: கம்பி கம்பி (சுருள் எஃகு); பொருள் தரங்களில் Q235, 45#, 40Cr, 35CrMo மற்றும் 304/316 துருப்பிடிக்காத எஃகு ஆகியவை அடங்கும்.

காட்சி ஆய்வு: விரிசல், துரு, அல்லது மேற்பரப்பு சிதைவு ஆகியவற்றைச் சரிபார்க்கவும்.

இயற்பியல் வேதியியல் சோதனை: பொருள் நிறமாலை பகுப்பாய்வு, இழுவிசை வலிமை மற்றும் கடினத்தன்மை.

பரிமாண சரிபார்ப்பு: கம்பி விட்டம் போல்ட் வெற்று விவரக்குறிப்புகளை பூர்த்தி செய்வதை உறுதிப்படுத்தவும்.


II. கம்பி வரைதல் (குளிர் வரைதல்)

ஆரம்ப கம்பி கம்பியின் விட்டம் பெரிதாக்கப்பட்டுள்ளது மற்றும் நிலையான வெற்று விட்டத்திற்கு கீழே வரையப்பட வேண்டும்.

ஊறுகாய்: ஹைட்ரோகுளோரிக் அமிலம் மேற்பரப்பு அளவு மற்றும் துரு நீக்க.

நடுநிலைப்படுத்தல், நீர் கழுவுதல் மற்றும் பாஸ்பேட்டிங்: மேற்பரப்பில் ஒரு மசகு பாஸ்பேட் படத்தின் உருவாக்கம்.

சப்போனிஃபிகேஷன்: சளி-தலைப்பு இறக்கும் போது தேய்மானத்தைக் குறைக்க மசகுப் பொடியைப் பயன்படுத்துதல்.

குளிர் வரைதல்: இலக்கு செயலாக்க அளவிற்கு கம்பி விட்டத்தை குறைக்க பல வரைதல் கடவுகள்.

சுருள்: கம்பி சுருள்களில் காயப்பட்டு, குளிர்ந்த தலைப்புக்கு தயாராக உள்ளது.


III. குளிர்ந்த தலைப்பு (முக்கிய செயல்முறை: ஒரு செயல்பாட்டில் போல்ட் தலை மற்றும் ஷாங்க் வெற்று உருவாக்குதல்)

பல-நிலைய குளிர்-தலைப்பு இயந்திரத்தைப் பயன்படுத்துகிறது; அறை வெப்பநிலையில் வெளியேற்றம் மூலம் உருவாகிறது (வெப்பம் இல்லை).

உணவளித்தல் மற்றும் வெட்டுதல்: ஒயர் ஸ்டாக் தேவையான மொத்த போல்ட் நீளத்திற்கு வெட்டப்படுகிறது.

முதல் பஞ்ச் (முன்-தலைப்பு): தலையின் வடிவத்தை உருவாக்க ஆரம்ப வெளியேற்றம்.

இரண்டாவது குத்து (முடிவு தலைப்பு): ஹெக்ஸ் தலை, வட்ட தலை அல்லது பான் தலையை உருவாக்குகிறது; ஒரே நேரத்தில் ஷாங்க் விட்டம் குறைக்கிறது மற்றும் அறையை உருவாக்குகிறது.

வெளியேற்றம்: ஒரு மென்மையான-ஷாங்க் போல்ட் வெற்று (திரிக்கப்பட்ட) உருவாக்குகிறது.

குறைபாடு கட்டுப்பாடு: தலையில் விரிசல், மையத்திற்கு வெளியே தலைகள், சீரற்ற ஷாங்க் நீளம் மற்றும் பர்ர்கள் ஆகியவற்றை சரிபார்க்கிறது.


IV. நூல் உருட்டல் (நூல் செயலாக்கம்)

நூல் உருட்டல் (அதிக துல்லியமான, அதிக வலிமை கொண்ட போல்ட்களுக்கு) எதிராக பிளாட்-டை த்ரெட் ரோலிங் (நிலையான போல்ட்களுக்கு) மூலம் வேறுபடுகிறது.

வெற்று ஏற்றுதல், பொருத்துதல் மற்றும் இறுக்குதல்.

இரண்டு த்ரெட்-ரோலிங் டைகள் ஒன்றுக்கொன்று எதிராக சுழன்று நிலையான வெளிப்புற நூல்களை ஷாங்க் மீது வெளியேற்றும்.

த்ரெட் கேஜ் ஆய்வு (கோ/நோ-கோ): நூல் பொருத்தத்தின் துல்லியத்தை உறுதி செய்கிறது.

நீக்குதல்: நூல் விளிம்புகளில் இருந்து பர்ர்களை அகற்றுதல்.


V. வெப்ப சிகிச்சை (அதிக வலிமைக்கு மட்டுமே தேவைபோல்ட், தரம் 4.8 மற்றும் அதற்கு மேல்; நிலையான தரம் 4.8 போல்ட்களுக்கு விருப்பமானது)

நோக்கம்: வலிமை, கடினத்தன்மை மற்றும் கடினத்தன்மையை அதிகரிக்க, அடைதல்... 8.8/10.9/12.9 வலிமை தரங்கள்

1. தணித்தல்

மெஷ்-பெல்ட் உலையில் 800-900 டிகிரி செல்சியஸ் வரை சூடேற்றப்பட்டு, கடினத்தன்மையை அதிகரிக்க விரைவான எண்ணெய் குளிர்ச்சியைத் தொடர்ந்து.

2. டெம்பரிங்

மீண்டும் சூடுபடுத்தப்பட்டு, நடுத்தர வெப்பநிலையில் வைக்கப்பட்டு, உட்புற தணிப்பு அழுத்தங்களைப் போக்கவும் மற்றும் உடையக்கூடிய எலும்பு முறிவுகளைத் தடுக்கவும்.

3. கூலிங் & டிஸ்சார்ஜ்

கடினத்தன்மை மற்றும் நுண் கட்டமைப்பின் வெப்ப சிகிச்சைக்கு பிந்தைய ஆய்வு; இணக்கமற்ற பாகங்கள் மறுவேலை செய்யப்படுகின்றன.


VI. மேற்பரப்பு சிகிச்சை (அரிப்பு/துரு பாதுகாப்பு; தேவைகளின் அடிப்படையில் தேர்ந்தெடுக்கப்பட்ட செயல்முறை)

1. எலக்ட்ரோ-கால்வனைசிங் (நிலையான போல்ட்)

டிக்ரீசிங் → ஊறுகாய் → செயல்படுத்தல் → ஜிங்க் முலாம் → செயலற்ற தன்மை (நீலம்-வெள்ளை, மாறுபட்ட, கருப்பு) → சீல்

நன்மைகள்: குறைந்த செலவு; குறைபாடுகள்: அதிக வெப்பநிலையில் ஹைட்ரஜன் உடையக்கூடியது; அதிக வலிமை கொண்ட 10.9/12.9 போல்ட்களுக்கு எலக்ட்ரோ-கால்வனைசிங் தடைசெய்யப்பட்டுள்ளது.

2. ஹாட்-டிப் கால்வனைசிங் (பவர் இண்டஸ்ட்ரி & ஹெவி-டூட்டி அவுட்டோர் போல்ட்)

ஊறுகாய் & ஃப்ளக்சிங் → உயர் வெப்பநிலை துத்தநாக டிப்பிங்; தடித்த பூச்சு, சிறந்த அரிப்பு எதிர்ப்பு; நூல்களுக்கு பிந்தைய செயல்முறை சுத்தம் தேவைப்படுகிறது.

3. டாக்ரோமெட் / ஜியோமெட் (அதிக வலிமை கொண்ட போல்ட்களுக்கு)

ஹைட்ரஜன் சிதைவு இல்லை; கால்வனேற்றத்துடன் ஒப்பிடும்போது உயர்ந்த துரு எதிர்ப்பு; உப்பு தெளிப்பு எதிர்ப்பு; புதிய ஆற்றல் மற்றும் வாகன உயர் வலிமை கூறுகளுக்கான முக்கிய தேர்வு.

4. கறுப்பு / நீலம் (குறைந்த விலை உட்புற போல்ட்)

அல்கலைன் ஆக்சிஜனேற்றம்; குறுகிய கால துரு பாதுகாப்பு மட்டுமே; பூச்சு அடுக்கு இல்லை.

5. துருப்பிடிக்காத எஃகு குறிப்பிட்டது: ஊறுகாய் மற்றும் செயலற்ற தன்மை

செயலாக்க அளவு/ஆக்சைடுகளை நீக்குகிறது; துருப்பிடிக்காத எஃகு துரு எதிர்ப்பை அதிகரிக்கிறது.


VII. முழு ஆய்வு மற்றும் வரிசையாக்கம்

காட்சி ஆய்வு (100%): விரிசல், பற்கள், பர்ஸ், பூச்சு உரித்தல்.

பரிமாண ஆய்வு: மொத்த நீளம், அடுக்குகள் முழுவதும் ஹெக்ஸ் அகலம், தடிமன், நூல் வெளிப்புற விட்டம்.

இயந்திர ஸ்பாட் சோதனைகள்: இழுவிசை வலிமை, மகசூல் வலிமை, கடினத்தன்மை, முறுக்கு சோதனை.

ஆப்டிகல் வரிசையாக்க இயந்திரம்: குறைபாடுள்ள பகுதிகளை அகற்ற தானியங்கி வரிசையாக்கம்.

VIII. ஹைட்ரஜன் நிவாரண பேக்கிங் (கால்வனேற்றப்பட்ட அதிக வலிமை கொண்ட போல்ட்களுக்கு கட்டாயம்)

முலாம் பூசப்பட்ட 24 மணி நேரத்திற்குள் 200-230°C வெப்பநிலையில் 2-4 மணி நேரம் சுடப்படும். ஹைட்ரஜன் சிக்கலை நீக்கவும், அழுத்தத்தால் ஏற்படும் எலும்பு முறிவுகளைத் தடுக்கவும்.


IX. பேக்கேஜிங் & கிடங்கு

விவரக்குறிப்பு மற்றும் தரத்தால் தொகுக்கப்பட்டது; பெயரிடப்பட்டது (விவரக்குறிப்பு, வலிமை, பொருள், தொகுதி எண்). ஈரப்பதம் இல்லாத பேக்கேஜிங்; கிடங்கு மற்றும் ஏற்றுமதி.


தொடர்புடைய செய்திகள்
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை